Балансировка и контроль иструментов
Современное металлообрабатывающее оборудование вращается на высоких скоростях и требует строгого соблюдения геометрии обработки. Даже небольшое отклонение от оси вращения вызывает вибрации и ускоряет износ узлов. Балансировка инструмента позволяет стабилизировать вращение и снизить нагрузку на шпиндель. Рассмотрим, как контролировать металлорежущий инструмент, чтобы сохранить ресурс оборудования и качество обработки.
Зачем нужен контроль и баланс инструмента
При металлообработке все динамические параметры должны быть стабильными. Если вращение неустойчивое, инструмент начинает колебаться, и станок не может поддерживать одинаковую траекторию. Такие отклонения не связаны с настройками траектории. Они возникают из-за смещения центра масс относительно оси вращения. Контроль баланса выявляет механические отклонения до того, как они приведут к дефектам работы по металлу или перегрузке шпинделя.
Балансировка инструмента особенно важна при переходе на твердые материалы, длинные фрезы или тонкие державки. При сложной обработке масса режущей части должна соответствовать геометрии и прочности держателя. Если это условие нарушено, инструмент двигается нестабильно, режущая кромка срывается с траектории, а усилие подачи меняется на каждом обороте. Контроль позволяет:
- адаптировать оснастку под конкретные условия;
- оценить предельную нагрузку;
- избежать критических отклонений.
Роль оборотов в балансировке инструмента
На высоких оборотах даже небольшое смещение центра масс влияет на работу с металлом. Центробежная сила растет быстрее, чем скорость.
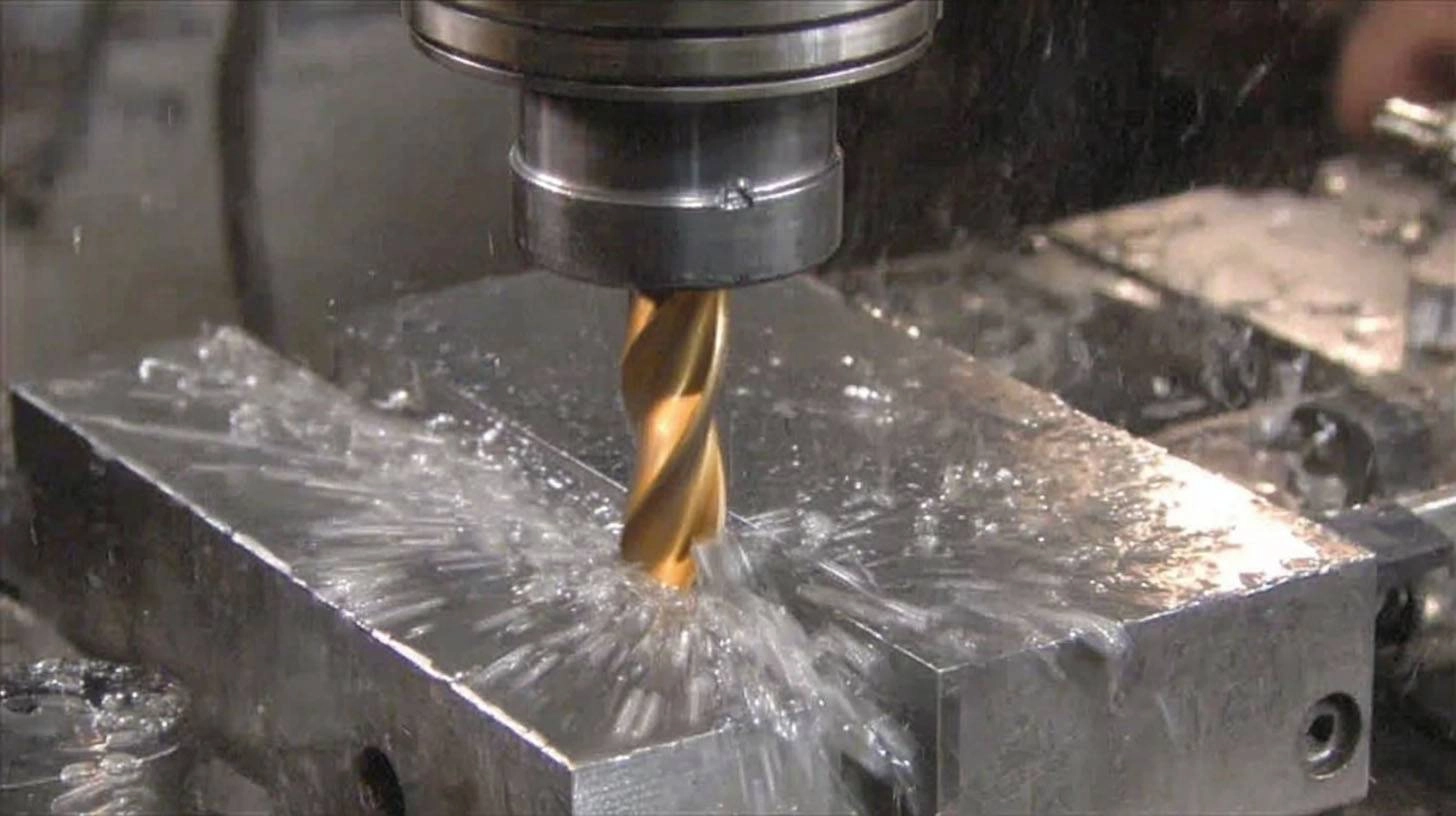
Такое усиление вызывает отклонение от траектории, даже если инструмент смещен всего на десятки микрон. При скорости выше 15000 об/мин балансировка нужна каждый раз после замены резца. Без нее появляются проблемы:
- резец смещается от заданной траектории, и инструмент не выдерживает точное положение во время резания;
- геометрия детали нарушается, особенно при обработке на многоосевых станках с переменной подачей;
- шпиндель перегревается и быстрее изнашивается, потому что вынужден компенсировать разбалансировку.
Инструмент должен вращаться без отклонений, иначе траектория теряется уже на первых секундах резания.
Дисбаланс инструмента
Когда инструмент вращается, его масса должна быть распределена равномерно вокруг оси шпинделя. Если одна часть тяжелее другой, возникает дисбаланс. Это значит, что центр тяжести смещается в сторону, и вращение больше не совпадает с геометрической осью. Инструмент начинает вибрировать, потому что центробежная сила давит неравномерно. Чем выше скорость, тем сильнее это давление, и тем заметнее отклонения.

Статический дисбаланс
Если одна часть инструмента тяжелее остальных, а центр тяжести смещен в сторону, но остается на одной высоте по оси, возникает статический дисбаланс. Инструмент наклоняется в сторону тяжелой области даже в покое. Это происходит, когда масса распределена неравномерно: например, на держателе есть паз, отверстие, выступ или винт с одной стороны. Центр масс отходит от оси, и корпус начинает «клонить» вбок.
Такой дисбаланс устраняют просто: снимают часть металла в перегруженном участке или ставят уравновешивающий груз с противоположной стороны.
Динамический дисбаланс
Когда масса распределена неравномерно вдоль длины инструмента, ось вращения начинает смещаться сразу в нескольких направлениях. В этом случае ось инерции наклоняется, и траектория вращения больше не совпадает с расчетной. Весь инструмент начинает двигаться с отклонением, которое постоянно меняется по ходу оборота.
Как избежать дисбаланса инструмента
Основные правила, которые нужно соблюдать, чтобы предотвратить дисбаланс инструмента:
- Перед установкой инструмент осматривают на наличие сколов, вмятин и загрязнений. Даже небольшие повреждения корпуса могут сместить центр масс и вызвать биение.
- Цанги, втулки и держатели должны быть чистыми и ровными. Любой заусенец или след от удара создает перекос.
- При установке важно правильно выровнять резец по оси. При перекосе резец смещается от оси, и в зоне резания возникает боковое усилие, которое нарушает траекторию.
- Заводская балансировка — обязательное условие. Если инструмент не прошел настройку на этапе изготовления, его нужно дополнительно уравновесить вручную или на стенде.
- Во время сборки инструмент должен плотно входить в посадочное место без люфта. Если зазор есть хотя бы с одной стороны, корпус при вращении смещается.
- При затяжке винтов важно соблюдать требуемое усилие. Если резьба перетянута, корпус может деформироваться. При слабом зажиме инструмент смещается в посадке уже при первом обороте.
- После замены резца проверку баланса проводят обязательно. Новый элемент почти всегда имеет отличия по массе, даже если выглядит одинаково.
Как сбалансировать металлорежущий инструмент
Балансировка влияет не только на качество обработки, но и на срок службы узла в целом. При смещении массы инструмент начинает вибрировать, из-за чего возникает биение и ускоряется износ шпиндельной группы. Нагрузка передается на подшипники, а рабочая часть перегревается.
Порядок действий зависит от стадии подготовки инструмента, типа крепления и чувствительности оборудования к вибрациям. Способ, как балансировать инструмент, подбирается с учетом конструкции, допустимых отклонений и условий работы на станке.
Первичная коррекция
На этом этапе устраняют отклонения, которые видны даже без измерения. Для работы используют стенд с опорами или простой балансировочный станок с механическим индикатором.
- Инструмент медленно прокручивают, наблюдая за поведением корпуса.
- Если тяжелая сторона постоянно уходит вниз, значит, есть дисбаланс.
- Чтобы его компенсировать, снимают часть металла с утяжеленной зоны или закрепляют груз с противоположной стороны.
Прецизионная настройка
После грубого выравнивания инструмент ставят на автоматический балансировочный стенд. Его вращают на нужной скорости, чтобы точно определить поведение корпуса при работе.
- Датчики фиксируют колебания и передают данные в программу. Она указывает, в каком месте нарушен баланс и насколько сильно смещена масса.
- Для коррекции используют винты, кольца или грузики. Конструкция держателя определяет, какие элементы подойдут в конкретном случае.
- Грузы размещают в специальные отверстия, расположенные по окружности корпуса. Чем дальше груз от оси, тем сильнее он влияет на вращение, поэтому место крепления выбирают с учетом смещения.
- Инструмент снова запускают в работу и проверяют результат. Если вибрация остается, вес смещают или заменяют на другой.
При высоких оборотах смещение центра масс вызывает ударные нагрузки, разрушает подшипники и ухудшает геометрию обработки. Своевременная проверка, точная сборка и применение балансировочных устройств позволяют сохранить оборудование, избежать аварий и обеспечить стабильный результат.
Другие статьи