Чистовая и черновая обработка на токарном и фрезерном станках
Отличие черновой обработки металла от чистовой заключается не только в конечном результате, но и в технологиях, которые применяются при работе. Рассмотрим методы обработки, особенности и этапы.
Обработка металла — это процесс изменения геометрических форм, размеров, структуры стальных заготовок для получения готовой продукции.
Основными целями металлообработки является приобретение нужных форм, улучшение качества поверхности, снижение шероховатости, изменение механических свойств материала.
Токарная и фрезерная обработка широко используется в приборостроении, машиностроении, авиационной отрасли, во многих других сферах.
Чем отличается черновая и чистовая обработка металла
1. Обработка металла обычно выполняется в два этапа в определенной последовательности.
Сначала выполняется черновая резка. Она направлена на формирование базовой формы, придание заготовкам нужных контуров и габаритов будущих изделий.
Основные особенности начального этапа:
- использование прочных, износостойких инструментов;
- большая глубина резания, быстрое удаление материала;
- минимальные требования к точности выполнения работ;
- использование охлаждающих жидкостей и смазок;
Допускается низкое качество обработанных деталей, на гранях могут быть неровности, царапины, следы инструмента.
После черновой обработки стальные болванки приобретают нужную конфигурацию и приблизительные размеры. Поверхность деталей не должна содержать крупных дефектов, трещин, заусенец.
2. Завершающим этапом идет чистовая обработка. Она должна обеспечивать высокую точность заданных параметров.
Особенности чистовой обработки:
- небольшая глубина резки;
- низкая подача и скорость отделки;
- высокая точность размеров, идеальное качество поверхности.
Инструменты для чистовой обработки должны быть высокого качества, с идеальной геометрией.
При выполнении как черновой, так и чистовой обработки необходим постоянный контроль размеров и качества поверхности с помощью измерительных приборов.
Черновая обработка металла
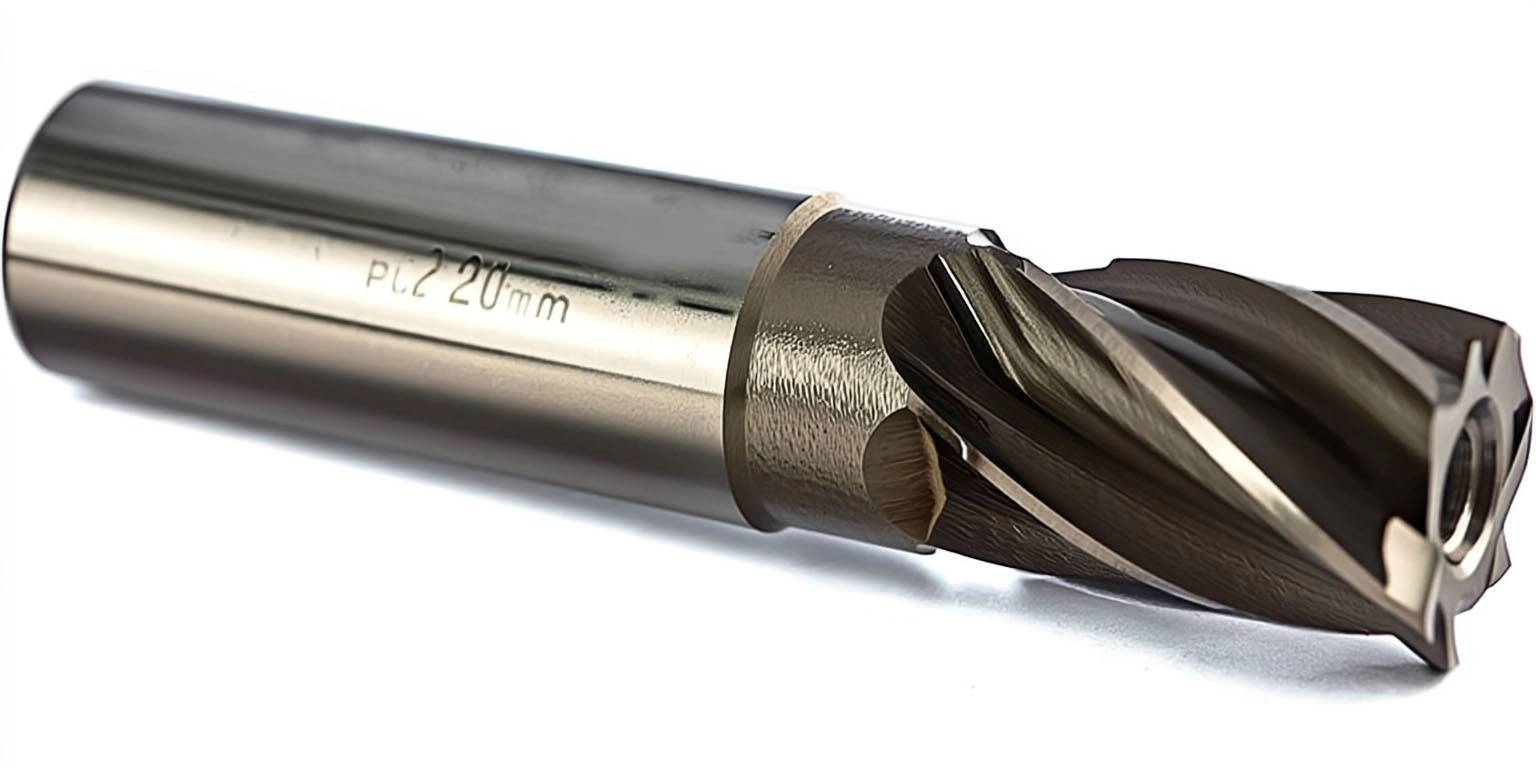
На первоначальном этапе используются торцевые или концевые фрезы, обеспечивающие высокую скорость и большую глубину резания.
Черновая обработка включает:
- токарные работы;
- фрезерование;
- резку;
- сверление;
- торцевание;
- обтачивание;
- другие процессы.
Рассмотрим, как выполняется черновая обработка металла на токарных и фрезерных станках.

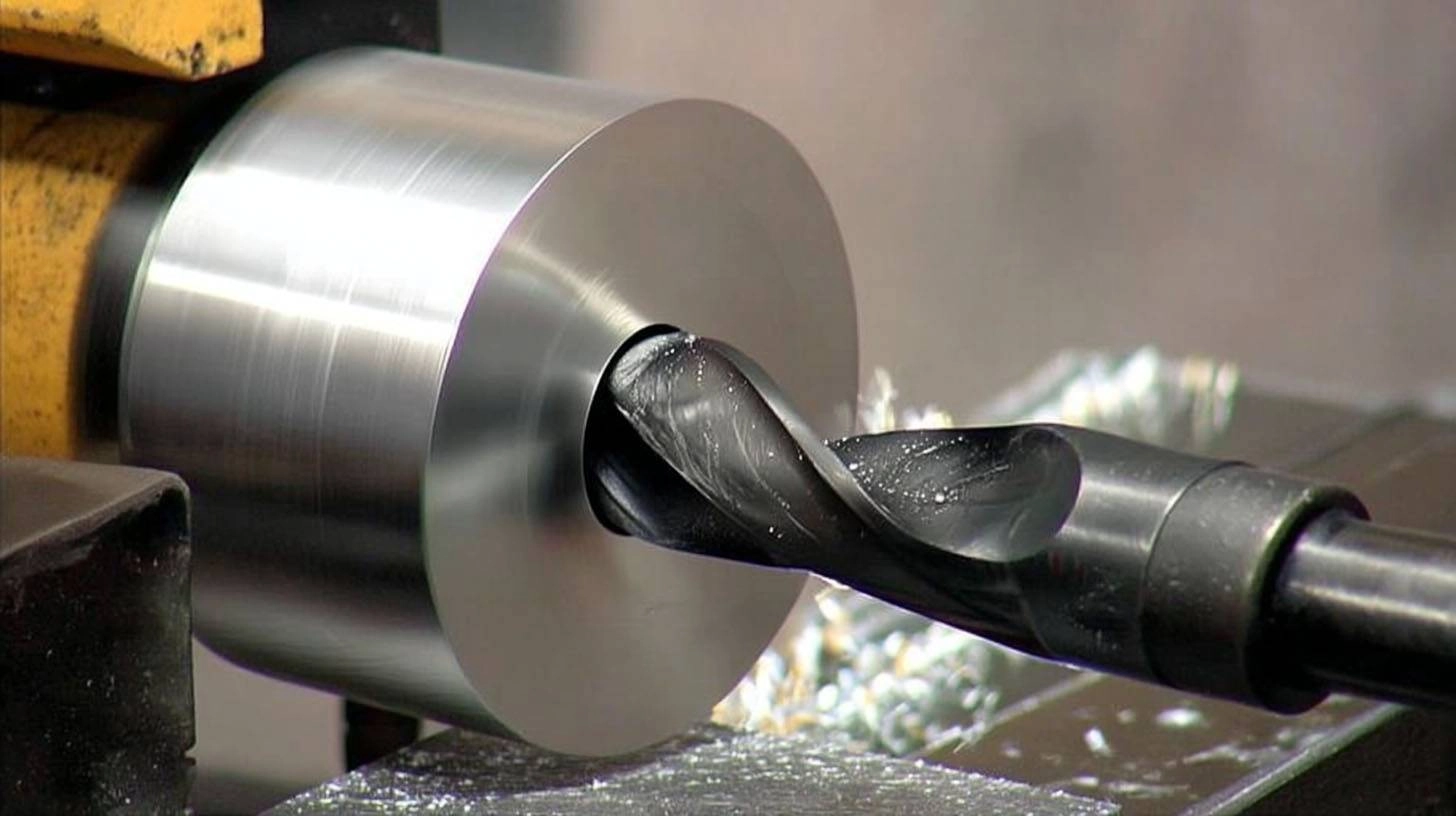
Черновая обработка на токарном станке
Механическая обработка применяется для серийного производства различных деталей цилиндрической или конической формы (валов, дисков, втулок, шестерен).
Стальная заготовка неподвижно крепится в патроне и вместе с патроном вращается вокруг резцов, закрепленных в суппорте механизма.
Последовательность действий включает:
- выбор резака с учетом обрабатываемого материала и требуемой глубины резания;
- крепление болванки в патроне станка;
- настройка оборудования для необходимого режима работы. Задается скорость вращения шпинделя, глубина снятия металла и другие параметры;
- снимаются ненужные слои, срезаются припуски, обтачиваются детали путем вращения изделия вдоль режущего инструмента;
- периодически проверяется состояние резцов и соответствие обрабатываемой детали проектным размерам. При необходимости режим обработки корректируется.
После достижения необходимой формы оборудование отключается, а деталь извлекается наружу.
Черновая обработка не фрезерном станке
Фрезерование используется для создания рельефных поверхностей, пазов, фасок, отверстий, трехмерных деталей, изделий сложных криволинейных форм.
Работа выполняется с помощью фрез различных типов:
- концевых;
- угловых;
- торцевых;
- дисковых;
- шлицевых.
На фрезерном станке деталь жестко крепится на плоскости, а инструмент перемещается вдоль заготовки по траектории, заданной программой управления.
Последовательность операций включает:
- фиксацию стальной заготовки;
- подбор подходящих фрез;
- размещение и закрепление инструмента в шпиндельном гнезде;
- проверку правильности ориентации инструмента относительно заготовки;
- установку параметров работы станка: частоту вращения шпинделя, скорость подачи заготовки, глубину резания;
- включение станка и выполнение обработки до получения запланированных показателей.
По завершении черновой обработки станок отключается, рабочее пространство очищается от стружки, проверяется качество, проводятся необходимые замеры.
Оценивая характер образующейся при резании стружки, можно своевременно выявить признаки усталости инструмента.
Требования к черновой обработке
После завершения первого этапа получается изделие с приблизительными параметрами, требующими дополнительной доработки.
Главные критерии, которым должна отвечать заготовка:
- соответствие формы габаритам будущей детали;
- сохранение достаточного припуска для выполнения последующих операций;
- отсутствие трещин, сколов и прочих дефектов.
На изделии допускаются видимые следы инструмента, шероховатости.
Многие современные станки объединяют функции токарного и фрезерного оборудования.
Чистовая обработка металла
Целью чистовой отделки является улучшение качества поверхности, достижение гладкости, точных размеров.
Для доведения размеров и форм деталей до заданных параметров используются тонкие режущие инструменты, микронные метчики, развертки, шлифовальные и полировальные круги, абразивные ленты, алмазные пасты и порошки.
Существует несколько методов финишной отделки.
Чистовая обработка на токарном станке.
Операции выполняются с помощью твердосплавных инструментов с мелким зерном, острыми кромками и малым радиусом закругления лезвия.
Заготовки жестко крепятся на патрон или центровые отверстия токарного станка. Острое лезвие резца проходит по поверхности детали, снимая минимальный слой материала (до 0,1-0,2 мм).
Скорость резания при чистовом проходе должна быть ниже, чем при черновой обработке, так как меньшая скорость обеспечивает наиболее качественный результат.
Для предотвращения прижогов и снижения износа инструмента используются смазочно-охлаждающие жидкости - СОЖ (масла, эмульсии).
Современные токарные станки с ЧПУ позволяют проводить массовую финишную отделку.
Другие статьи