Как выбрать ленточную пилу по металлу
На многих производствах и предприятиях установлены ленточнопильные станки для резки металла. Для станков требуются надежные ленточные пилы, не только обеспечивающие высокое качество резки, но и повышающие общую эффективность производства.
Чтобы упростить выбор полотна для ленточной пилы по металлу, рассмотрим подробно основные критерии подбора, классификацию пил и их характеристики.
Помните, что правильный выбор лезвия увеличивает срок службы пильного полотна, улучшает качество распила, повышает производительность станка и снижает затраты на ремонт.
Как подобрать ленточную пилу
При выборе полотна для ленточнопильного станка учитывайте следующие факторы:
- Материал заготовки и материал лезвия;
- Размеры полотна;
- Разводка зубьев, их размер и шаг;
- Режимы резания.
Классификация ленточных пил по материалу
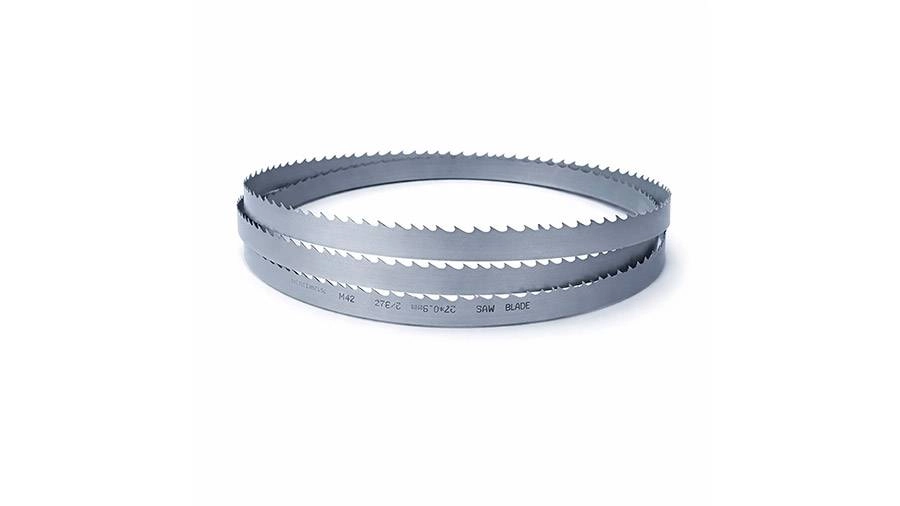
При подборе ленточной пилы нужно учитывать, из какого материала она изготовлена и из какого материала будут заготовки, которые требуется распилить. По материалам изготовления пильные полотна классифицируют на следующе типы:
- M42. Биметаллические полотна, применяемые для резки заготовок из углеродистой, конструкционной и инструментальной стали.
- M51. Используют для пиления нержавеющей стали, никельсодержащих и жаропрочных сплавов, высоколегированных сталей.
- SP. Подходит для резки жаропрочных сплавов.
- TCT. Для резки заготовок из твердых сплавов, титана и материалов с неоднородной структурой.
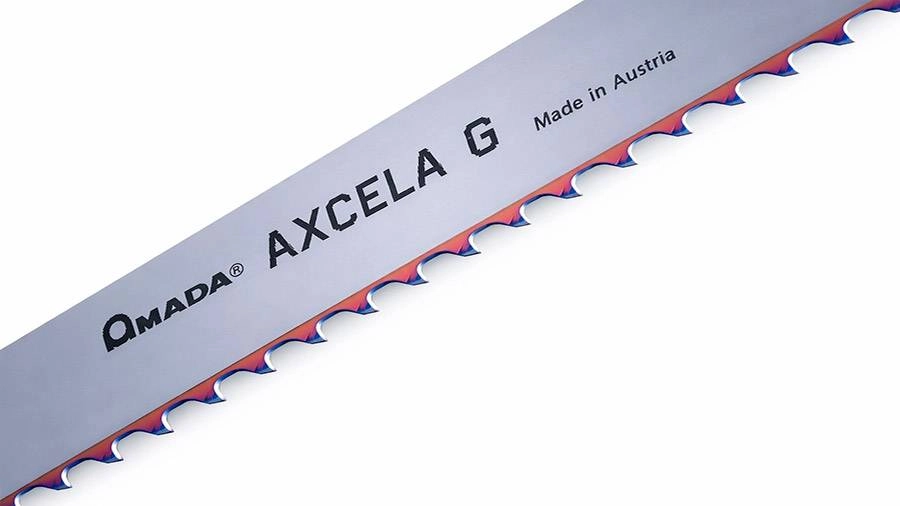
Размеры полотен
Чтобы правильно выбрать ленточное полотно, нужно не забывать о размерах станка. Для любого станка существуют максимальные и минимальные параметры ширины пилы, они указаны в паспорте ленточнопильного станка. Ширина полотна обычно варьируется от 13 до 80 мм, однако в некоторых случаях может быть меньше или больше. Стандартные обозначения размера полотна: длина х ширина х толщина, например, 4775х27х0,90 мм. Длина полотна обычно фиксированная, поэтому у производителей часто указаны только параметры ширина и толщина.
Широкие полотна применяют для продольной резки, более тонкие – для заготовок маленькой толщины. Если выбрать тонкое лезвие для толстой заготовки, оно просто деформируется, а если выбрать толстое лезвие для тонкой заготовки, то она изогнется.
Разводка и количество зубьев
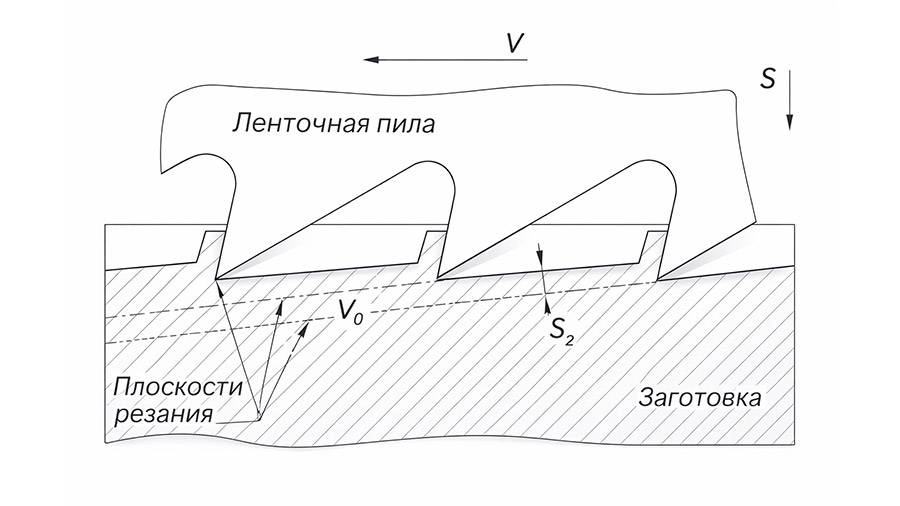
При выборе полотна для ленточной пилы нужно учитывать количество зубьев, их размер, разводку и шаг.
- Количество зубцов. Чем больше зубьев у лезвия, тем выше качество пропила. Требования к количеству зубцов полотна обычно указаны производителем ленточнопильного станка.
- Размер зубьев. Чем больше размер зубца, тем глубже будет пропил. Для уменьшения резонансных явлений используют пилы с зубьями разной высоты. Для работы с твердыми металлами применяют полотна с крупными зубьями, для мягких металлов – лезвия с мелкими и / или неравномерными по высоте зубьями.
- Шаг зуба у полотна подбирают в зависимости от типа заготовки: полнотелая или полая. Чем больше шаг, тем выше будет скорость резания пилы.
- Разводка – это попеременное загибание зубьев: один обращен вправо, второй – по центру, третий – влево. Чем больше наклон зубцов пилы, тем шире будет пропил и меньше трение между заготовкой и пильным полотном, что снижает вероятность перегрева станка.
Увеличение срока службы ленточной пилы
Обкатка
Острый зубья новой пилы при первых резаниях жестко врезаются в материал заготовки, что может привести к порче режущего полотна и заготовки.
Для увеличения срока службы инструмента необходимо произвести обкатку ленточного полотна. При выполнении первых резов нужно снизить скорость подачи до 50% и скорость ленты до 70-80% от необходимой. Плавное повышение скорости подачи и пилы возможно через 15-20 минут после начала резания или после обработки примерно 400 см2.
После обкатки, когда лезвие слегка затупилось, необходимо периодически усиливать подачу, чтобы сохранить заданную скорость.
Заточка
Для повышения качества резания и для повышения срока службы полотно пилы требуется затачивать по мере затупления или по окончании работы. Чем острее лезвие, тем выше качество пропила и тем меньше нужна мощность станка.
Для затачивания пильных полотен с зубьями применяют станки с абразивными дисками.
Контроль скорости подачи и обработки
Для обеспечения длительного срока эксплуатации ленточной пилы нужно контролировать скорость обработки.
Чем выше прочность обрабатываемого материала, тем меньше должна быть скорость. Для реза тонкостенных профилей и труб рекомендуется использовать небольшую и постоянную скорость подачу.
Слишком высокая скорость может привести к перегреву двигателя станка, появлению шума и вибраций, затуплению и деформации полотна пилы.
Рекомендуется контролировать подачу по форме стружки:
- Упругая, эластичная, тонкая стружка. Темп подачи и скорость выставлены правильно.
- Слишком толстая или тонкая, короткая и жесткая стружка – нужно уменьшить скорость и темп. Проверить СОЖ.
- Слишком твердая, толстая, короткая и эластичная стружка. Немного снизьте темп подачи, проверьте правильность шага зубцов.
- Слишком длинная, эластичная, твердая и толстая стружка. Нужно увеличить темп подачи и проверить зубцы.
- Эластичная, прямая и тонкая стружка. Нужно увеличить темп подачи.
- Порошкообразная стружка. Снизьте скорость пилы и увеличьте темп подачи.
- Плотно скрученная и тонкая стружка. Уменьшите темп подачи, примените пилу с более крупным шагом зубьев.
Среди лучших изготовителей пильных полотен по металлу:
- Amada (Япония). Компания выпускает ленточнопильные станки, пильные полотна и смазочно-охлаждающие жидкости. Пилы этого производителя отличаются твердой режущей кромкой при гибком основном полотне.
- Omega (Германия). Полотна обладают твердой режущей кромкой и гибкой основой. Производитель предлагает биметаллические ленты для обработки разных типов сталей и сплавов.
- Nicotec (Япония). Компания производит металлорежущий инструмент, СОЖ и ленточнопильные станки. Бренд является часть концерна Amada.
- Wikus (Германия). Бренд предлагает более 1400 ленточных пил: из инструментальной стали, биметаллических, твердосплавных, с алмазным покрытием и т.д.
- Якунин Н. К., Якунин И. Н. Подготовка к работе и эксплуатация ленточных пил // Учебное пособие: МГУЛ (Московский государственный университет леса), 2005
- Бобов В. Б. Ленточные пилорамы, ведущие распил узкими, шириной 30-60 мм, пилами // М.: Digico, 2010
- Мельников И.В. Круглопильные и ленточнопильные станки // Самиздат Мельников И.В., 2012
Другие статьи