Попутное и встречное фрезерование
При обработке металлов с применением метода резания цилиндрическими, дисковыми и торцевыми фрезами возможно выбирать направление подачи инструмента относительно движения заготовки: попутное или встречное. У каждого из этих способов есть свои плюсы и минусы, поэтому выбор направления зависит от особенностей обработки детали. Давайте рассмотрим этот вопрос более подробно.
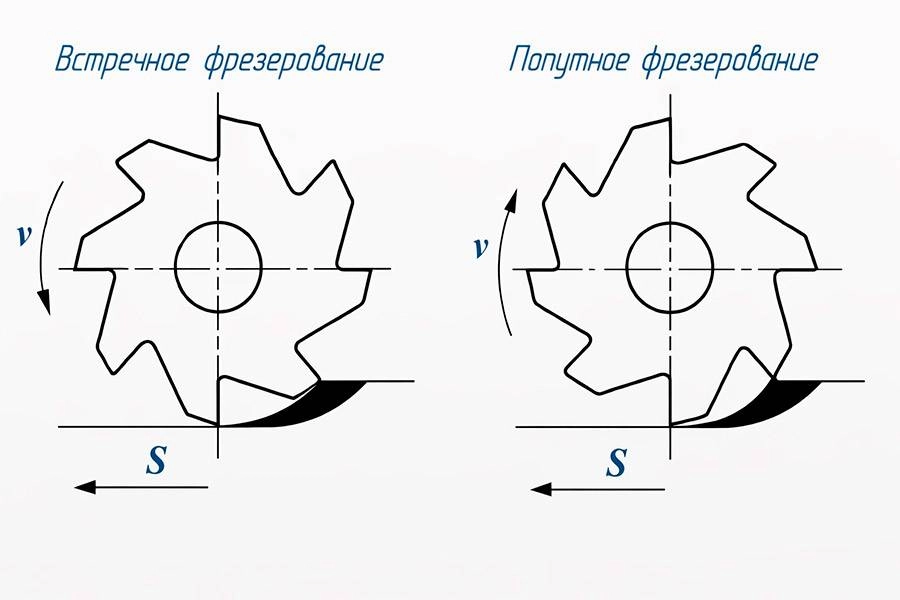
При попутном фрезеровании направление движения заготовки совпадает с направлением вектора скорости резания. Этот метод также известен как фрезерование по подаче.
При выполнении резки фрезерным способом встречного направления, направление движения заготовки и направление скорости резания противоположны. Данный способ часто называют фрезерованием против подачи.
Метод резки фрезерным способом по ходу обработки
Однако, на современных станках с ЧПУ наиболее часто используется метод резки фрезерным способом по ходу обработки. Рассмотрим оба варианта более подробно:
- При методе резки фрезерным способом по ходу обработки, толщина стружки достигает максимума на входе и стремится к нулю на выходе. Это означает, что режущая кромка не испытывает трения при врезании, хотя некоторое воздействие все же имеет место быть.
- Силы резания притягивают заготовку к столу станка, который в свою очередь крепится к направляющим пластинам во время фрезерования.
- Исключается возможность налипания стружки на пластине и ее попадания между заготовкой и пластиной благодаря тому, что стружка остается позади фрезы и не повреждает поверхность.
- Попутное фрезерование сокращает трение, уменьшает температуру и износ пластин, позволяя использовать более высокие скорости резания по сравнению с противоположным направлением фрезерования.
- Для успешного врезания станок должен обладать достаточной мощностью и жесткостью. Важно также, чтобы приспособления были достаточно жесткими, чтобы предотвратить смещение заготовки.
- Важно устранить зазоры между винтом и гайкой стола, поскольку удары при врезании могут сместить стол, что особенно важно для универсальных станков. Современные станки с ЧПУ отличаются высокой точностью и отсутствием люфтов.
- При одинаковых условиях, за исключением фрезерования по твердой корке, стойкость фрезы при попутном фрезеровании выше.
- Попутное фрезерование гарантирует высокую точность обработки.
- Зуб фрезы подвергается резким нагрузкам из-за ударов при врезании, что может сокращать ресурс инструмента.
- Этот метод является предпочтительным для завершающей обработки и выполнения мелких операций. На стали иногда используется встречное фрезерование, но это зависит от конкретной ситуации или при больших вылетах для предотвращения появления вибраций.
- Можно применять при обработке тонких деталей с использованием отрезного и прорезного фрезерования.
- При попутном фрезеровании боковых стенок может возникать отжим инструмента, что может привести к ошибкам в обработке, требующим дополнительных завершающих проходов. При встречном фрезеровании режущая кромка уводит материал вглубь, исключая возможность отжима.
Встречное фрезерование:
- При фрезеровании с обратной подачей толщина стружки начинается с нуля при входе и достигает максимального значения на выходе. Режущая кромка скользит по поверхности, вызывая трение и сглаживание, что может укрепить верхний слой и привести к повышению температуры и износу фрезы.
- Существенный износ задней поверхности зуба из-за трения при врезании.
- Низкие скорости резания из-за быстрого износа задней поверхности инструмента.
- Необходимо обильное охлаждение.
- Радиальные силы резания стремятся оторвать заготовку от стола, поэтому требуется надежное крепление.
- При накоплении жирной стружки на выходе она может застревать между пластиной и заготовкой, что приводит к поломке пластины и уменьшению ее прочности.
- Резкое разгружение фрезы на выходе негативно влияет на ее устойчивость.
- Зуб фрезы нагружается плавно, что увеличивает срок службы инструмента.
- Применяется главным образом для грубой обработки и обработки поверхностей с упрочненным слоем.
- Инструмент не отжимается, поскольку режущая кромка углубляется в материал.
- Требуется больше энергии по сравнению с параллельным фрезерованием.
Когда рекомендуется использовать встречное фрезерование
Несмотря на свои недостатки, встречное фрезерование может быть предпочтительным в некоторых случаях по сравнению с попутным. Применение встречного фрезерования обосновано в следующих ситуациях:
- При неравномерном распределении припуска.
- При обработке отливок или поковок, так как попутное фрезерование может привести к быстрому износу кромки и даже к поломке пластины.
- При работе с керамическими пластинами на жаропрочных сплавах, так как они плохо справляются с ударами, возникающими при попутном фрезеровании.
- Во время резки металла фрезерованием, более предпочтительным является встречное фрезерование, так как оно помогает в удалении отрезаемого материала, в то время как попутное может привести к перемещению его под фрезу, что может вызвать поломку инструмента или повредить оператора. В любом случае необходимо обеспечить надежное крепление.
- При обработке методом копирования сферическими фрезами, более предпочтительным является встречный тип фрезерования, хотя на практике часто используется чередование встречного и попутного подходов. Этот метод позволяет снять наибольшую толщину стружки при оптимальных скоростях резания.
- На конечных проходах рекомендуется применять встречное фрезерование, если длинный вылет инструмента вызывает вибрацию.
- Если мощность шпинделя станка недостаточна и возникает вибрация при фрезеровании уступов, стоит опробовать встречное фрезерование.
- При образовании пакетов стружки при глубоком фрезеровании рекомендуется применять метод встречного фрезерования.
На приведенной иллюстрации показано, как действуют силы резания в различных методах: при попутном фрезеровании (б) они прижимают заготовку к столу, а в случае встречного (а) стремятся оторвать ее.
При выполнении фрезеровки паза на всю ширину происходит чередование попутного и встречного фрезерования с разных сторон, что негативно сказывается на износе инструмента и делает невозможным работу с большой глубиной резания и подачей. Для таких операций часто применяют трохоидальный метод обработки.
Люфт при попутном фрезеровании
Одной из проблем попутного фрезерования является возможность выбора люфта передачи при значительной силе резания. Это может привести к смещению стола с заготовкой на размер люфта, что вызовет вибрацию, деформацию инструмента и даже травму оператора из-за образования осколков. Поэтому во многих мастерских запрещается попутное фрезерование на станках с известным люфтом. Некоторые станки используют передачу с выборкой люфта, например, шарико-винтовую пару с двойными гайками.
Необходимо помнить о траектории подачи каждого зуба режущего инструмента, так как это важный параметр, определяющий количество снимаемого материала. В процессе чистовой обработки обычные значения составляют 0,02-0,04 мм на зуб, в то время как при черновой обработке они могут достигать нескольких десятых миллиметра. Если имеется значительный люфт, то попутное фрезерование может вызвать смещение детали на расстояние люфта, что в свою очередь приведет к резкому увеличению подачи на зуб. Например, при черновой подаче в 0,06 мм и люфте в 0,04 мм подача на зуб может внезапно возрасти до 0,1 мм, что значительно увеличит нагрузку. На старых станках с люфтом в 0,3 мм и подачей на зуб в 0,08 мм подача может увеличиться до 0,38 мм, что практически гарантирует поломку инструмента.
Необходимо учитывать, принимает ли сила резания достаточный размер зазора. Многое зависит от специфики обработки: если станок имеет легкий стол на шариковых направляющих с малым трением, вероятность захвата инструмента выше. В случае, когда стол более массивный и оснащен регулируемыми клиньями, вероятность захвата уменьшается. В таких ситуациях рекомендуется использовать более небольшие концевые фрезы, уменьшить глубину резания, уменьшить подачу и скорость вращения шпинделя. Все это поможет снизить силу резания и вероятность захвата и выбора зазора.
Отрицательная геометрия резанья при попутном фрезеровании
Необходимо отметить, что станки с числовым программным управлением не должны допускать заметного зазора, поэтому данная проблема более актуальна для ручных станков. В некоторых случаях параллельное фрезерование может привести к отрицательной геометрии резания. До настоящего времени вы, возможно, считали, что следует применять параллельное фрезерование повсеместно: оно улучшает качество обрабатываемой поверхности, требует меньше энергии и снижает вероятность отклонения инструмента. Однако операторы, работающие вручную, предостерегают от его использования на станках с зазором, считая это опасным. Истина, как всегда, заключается посредине, и существуют следующие эмпирические правила:
При фрезеровании на глубину, равную половине диаметра фрезы или менее, рекомендуется предпочесть попутное фрезерование (при условии низкого люфта на машине и безопасности); если глубина составляет примерно ¾ диаметра фрезы, метод фрезерования не имеет особого значения; для глубины фрезерования от ¾ до полного диаметра фрезы более предпочтительно использовать встречное фрезерование. Как направление фрезерования влияет на отклонение инструмента и точность реза?
Фрезерование совмещенное с проходом для грубой обработки
Применение фрезерования в процессе работы позволяет увеличить скорость и несущественное отклонение инструмента не повлияет на точность обработки — последующий финишный проход исправит все недочеты. Благодаря этому возможно увеличить скорость работы за счет снижения усилий на резании, а использование стружки, отводящей тепло, улучшает обработку твердых материалов, включая нержавеющую сталь. Этот метод способствует повышению качества поверхности при выполнении повторной финишной обработки.
Многие операторы считают, что для завершающей обработки наиболее целесообразно применять встречное фрезерование, особенно из-за уменьшения отклонений инструмента. Если вектор силы резания практически параллелен направлению подачи, отклонения будут минимальными, и инструмент не будет оставлять следов "волн". Это особенно важно при работе с тонкими стенками. Следовательно, встречное фрезерование имеет ряд преимуществ для завершающей обработки. Для минимизации отклонений рекомендуется использовать попутное фрезерование с глубиной не превышающей 5% от диаметра инструмента, а также встречное фрезерование с глубиной до 30%.
Встречное фрезерование для микрообработки
Для выполнения микрообработки рекомендуется использовать встречное фрезерование, так как даже незначительные отклонения инструмента могут серьезно повлиять на результат обработки. Хотя попутное фрезерование чаще применяется, встречное фрезерование может иметь свои преимущества в определенных ситуациях. Важно выбирать наиболее подходящий метод исходя из конкретных условий обработки. Знание особенностей каждого метода поможет вам сделать правильный выбор, что повысит срок службы инструмента, обеспечит высокое качество и точность обработки, а также увеличит производительность.
- Тихонова А. А., Виноградов Д. В. Геометрическая шероховатость при попутном и встречном фрезеровании // Издательство
- Багдасарова Т. А. Технология фрезерных работ // Издательский центр
- Шашков Е.В. Работа на фрезерно-расточных станках // Издательство
Другие статьи