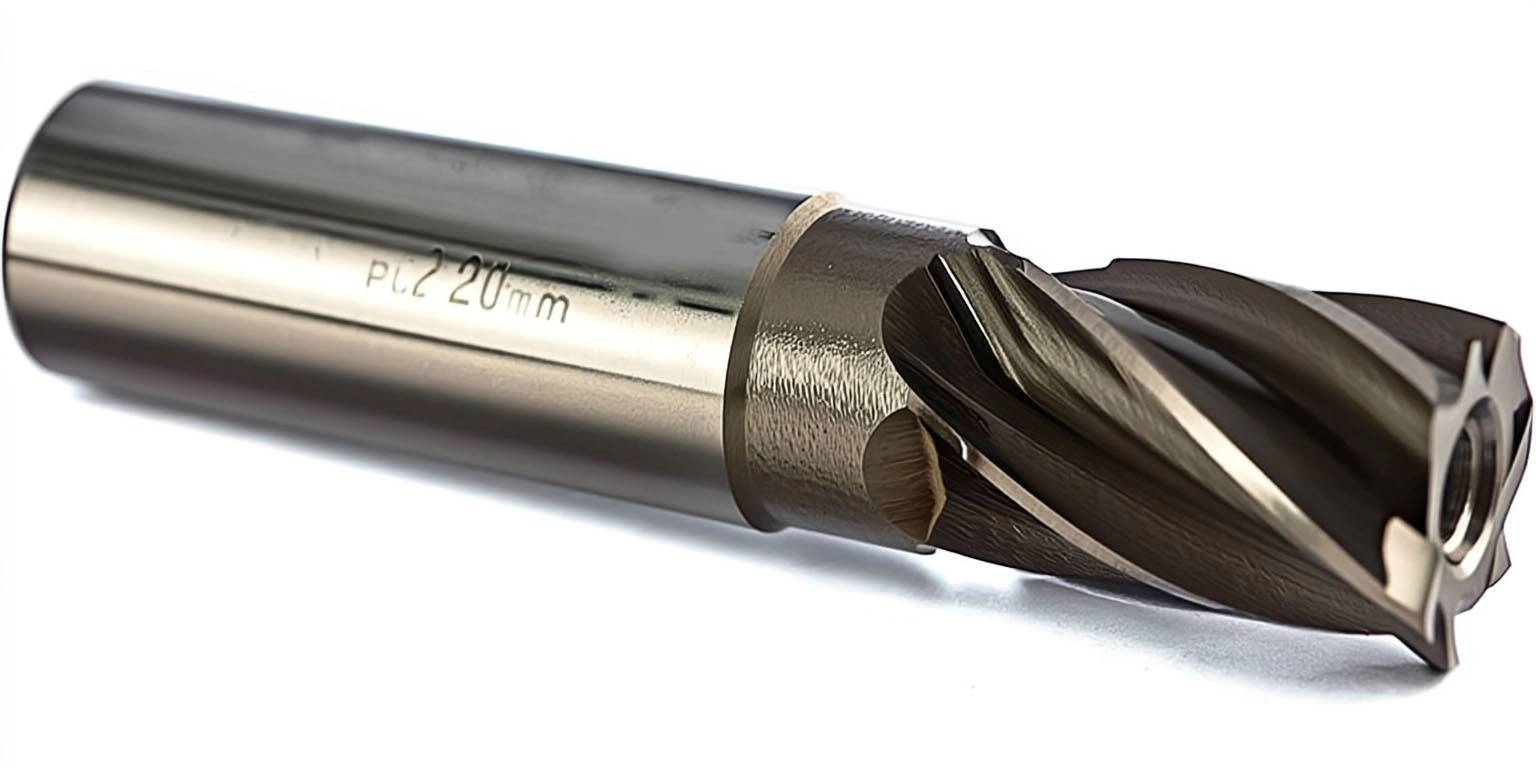
Работа червячной фрезой
Червячная фреза — специализированный инструмент для нарезания зубьев цилиндрических зубчатых колёс, червячных колёс и шлицевых валов методом обкатки. В отличие от обычных фрез, здесь профиль зуба формируется как огибающая ряда последовательных положений режущих кромок при вращении фрезы и заготовки, связанных кинематически. Статья разбирает три практических аспекта: контроль параметров фрезы перед работой, расчёт режимов резания и анализ износа зубьев. Материал ориентирован на технологов и станочников, работающих на зубофрезерных станках.
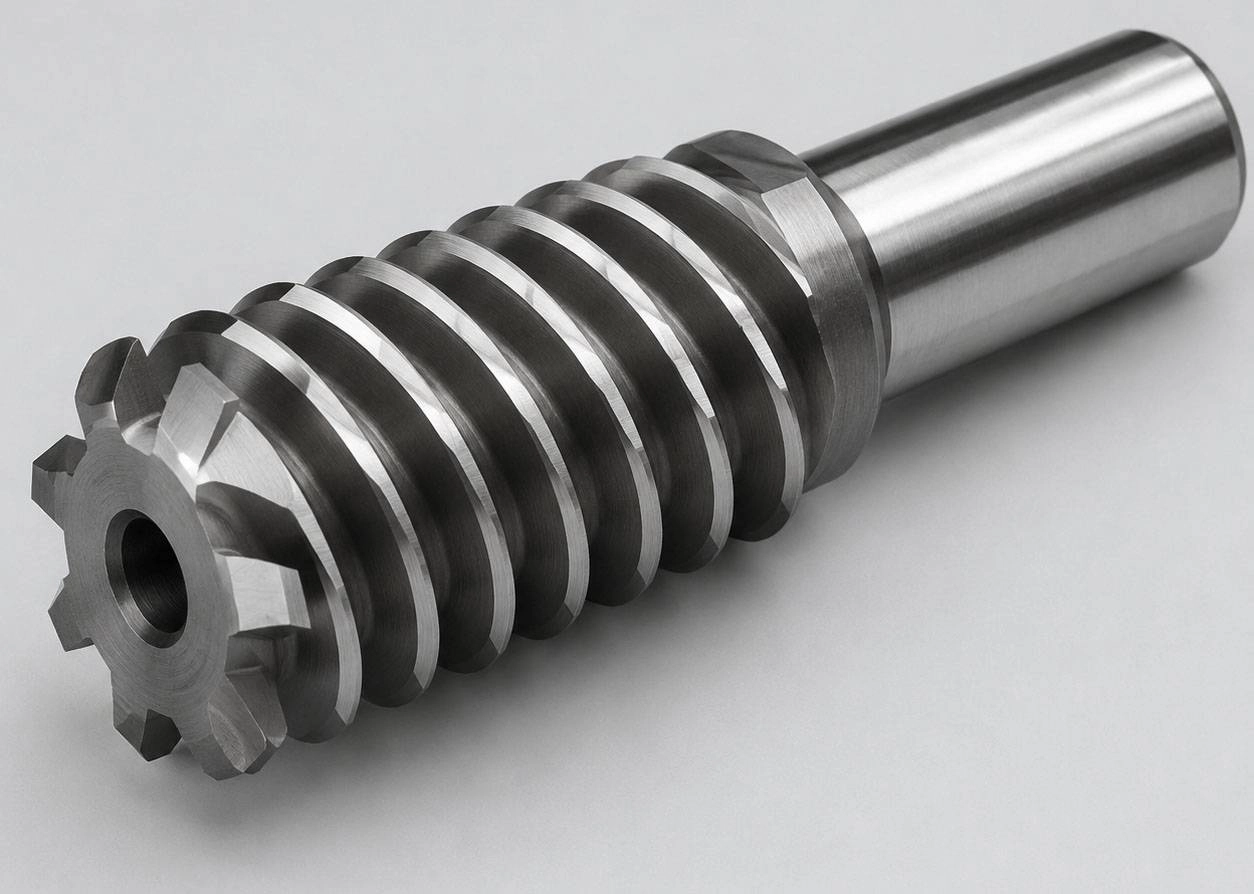
Измерение параметров червячной фрезы
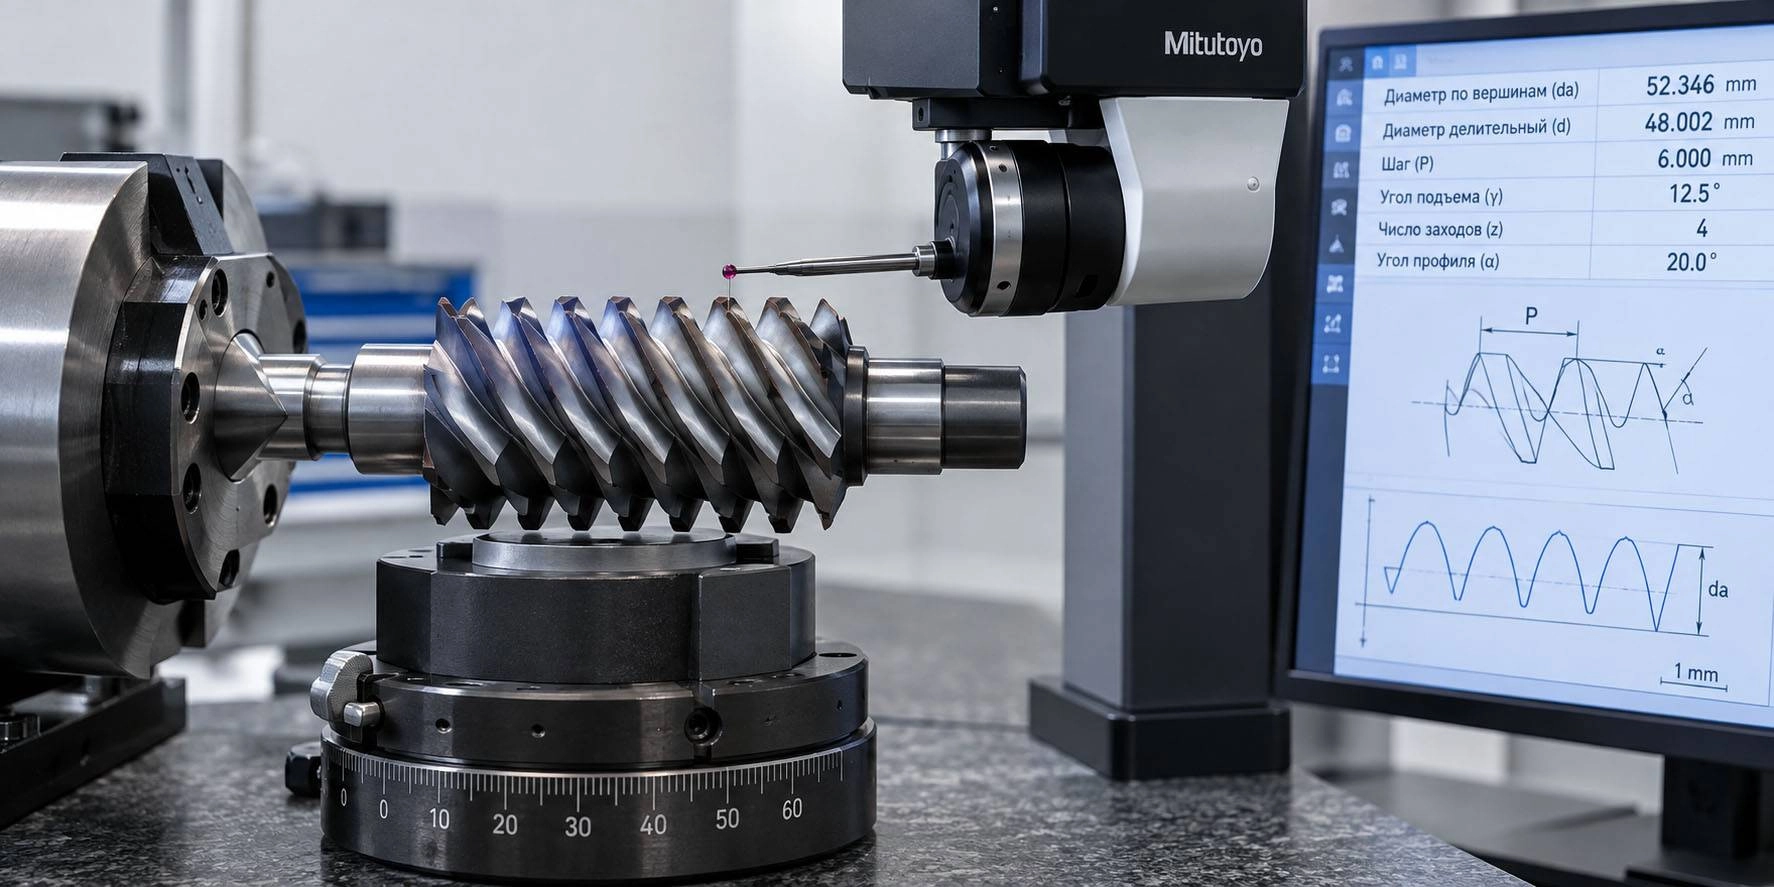
Перед установкой фрезы на станок и в процессе эксплуатации контролируют геометрические параметры, от которых напрямую зависит точность нарезаемого зуба. Степень точности по ГОСТ 8–9 и выше.
Основные контролируемые параметры:
- Модуль и угол профиля — соответствие номиналу; проверка по профилю в осевом сечении.
- Направление и угол подъёма витка — правозаходная/левозаходная, угол наклона винтовой линии.
- Шаг винтовой линии и заходность — число заходов определяет производительность и схему резания.
- Наружный диаметр и диаметр посадочного отверстия — посадка на оправку, биение.
- Торцовое и радиальное биение — критично для равномерности нагрузки на зубья.
- Профиль зуба в нормальном сечении — прямолинейность боковых сторон, радиусы головки и ножки.
- Твёрдость и состояние режущих кромок — отсутствие выкрашивания, заусенцев, трещин.
Средства измерения параметров червячных фрез
- Диаметры и длину фрезы контролируют штангенциркулем и микрометром.
- Шаг, угол профиля и заходность проверяют шагомером и универсальным микроскопом.
- Биение фрезы измеряют с помощью индикаторных стоек и оправок с центрами.
- Профиль зуба контролируют профильными шаблонами и на проекторах.
- Твёрдость инструмента проверяют твердомером при входном контроле.
Практические замечания:
- биение фрезы на оправке не должно превышать допуск по ГОСТ для соответствующей степени точности;
- перекос оправки и загрязнение посадочных поверхностей являются частой причиной повышенного биения и преждевременного износа.
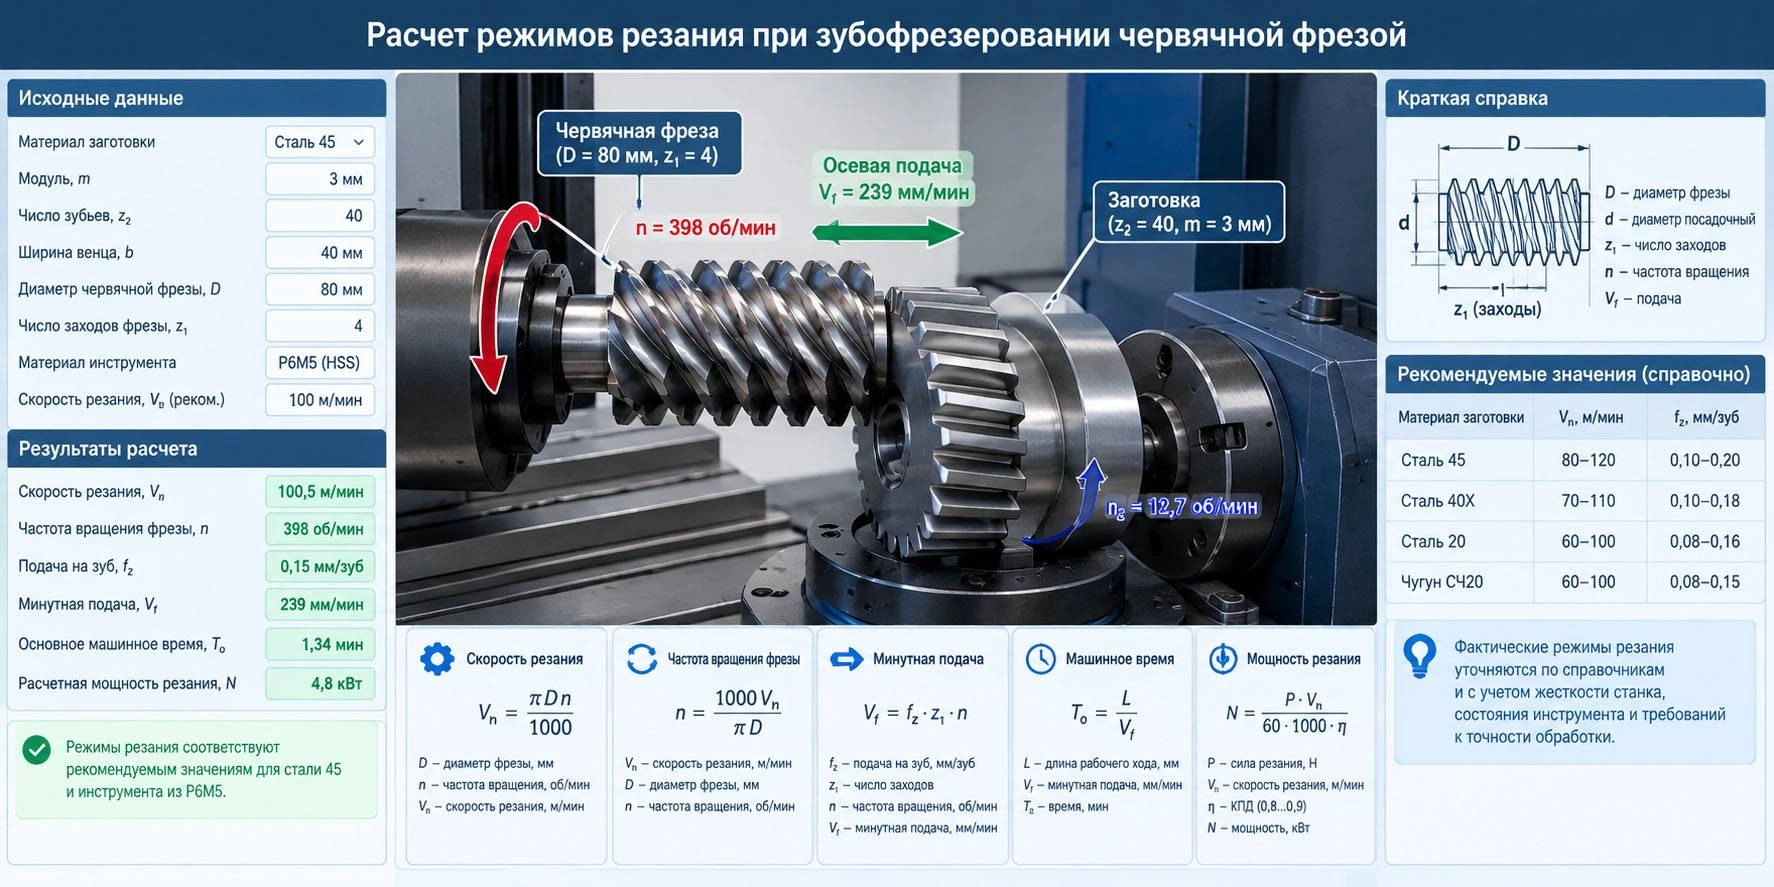
Расчет режимов резания при зубофрезеровании червячной фрезой
Исходные данные: модуль и число зубьев колеса, материал заготовки и его твёрдость, материал фрезы (обычно HSS или твердосплавная), требуемая степень точности и шероховатость, тип станка и его кинематические возможности.
Ключевые параметры режима:
- Скорость резания v (м/мин) — окружная скорость на наружном диаметре фрезы; выбирается по материалу заготовки, материалу и стойкости фрезы, с учётом поправочных коэффициентов (твёрдость, СОЖ, схема фрезерования).
- Число оборотов фрезы n (об/мин) — из v и наружного диаметра: n = 1000·v / (π·D).
- Подача — при зубофрезеровании задаётся в мм/об заготовки (осевая подача вдоль оси колеса) либо в мм/об фрезы в зависимости от схемы; определяет производительность и нагрузку на зуб.
- Глубина резания — при однопроходной схеме равна высоте зуба (2,25·m для стандартного профиля), при многопроходной распределяется по проходам.
- Скорость подачи стола/заготовки и число проходов — баланс производительности и точности.
Порядок расчёта и подготовки режима для червячной фрезы
- Выбор скорости резания по нормативным таблицам с поправками.
- Расчёт n фрезы и согласование со ступенями станка.
- Назначение подачи на оборот заготовки.
- Проверка по мощности привода и допустимой нагрузке на инструмент.
- Уточнение числа проходов и распределения припуска.
- Расчёт машинного времени: T = L·z / (n_заг · s · k), где L — длина обработки с врезанием и перебегом, z — число зубьев, s — подача, k — число заходов/проходов (формула уточняется под схему).
При черновом зубофрезеровании стремятся к максимальной производительности (большая подача, допустимая скорость), при чистовом стремятся к точности (уменьшенная подача, контроль биения, стабильная СОЖ). Для твердосплавных фрез скорости выше в 2–3 раза, чем для HSS, но требования к жёсткости системы и качеству станка жёстче.
При черновом зубофрезеровании стремятся к максимальной производительности (большая подача, допустимая скорость), при чистовом стремятся к точности (уменьшенная подача, контроль биения, стабильная СОЖ). Для твердосплавных фрез скорости выше в 2–3 раза, чем для HSS, но требования к жёсткости системы и качеству станка жёстче.
Износ и разрушение зубьев червячных фрез
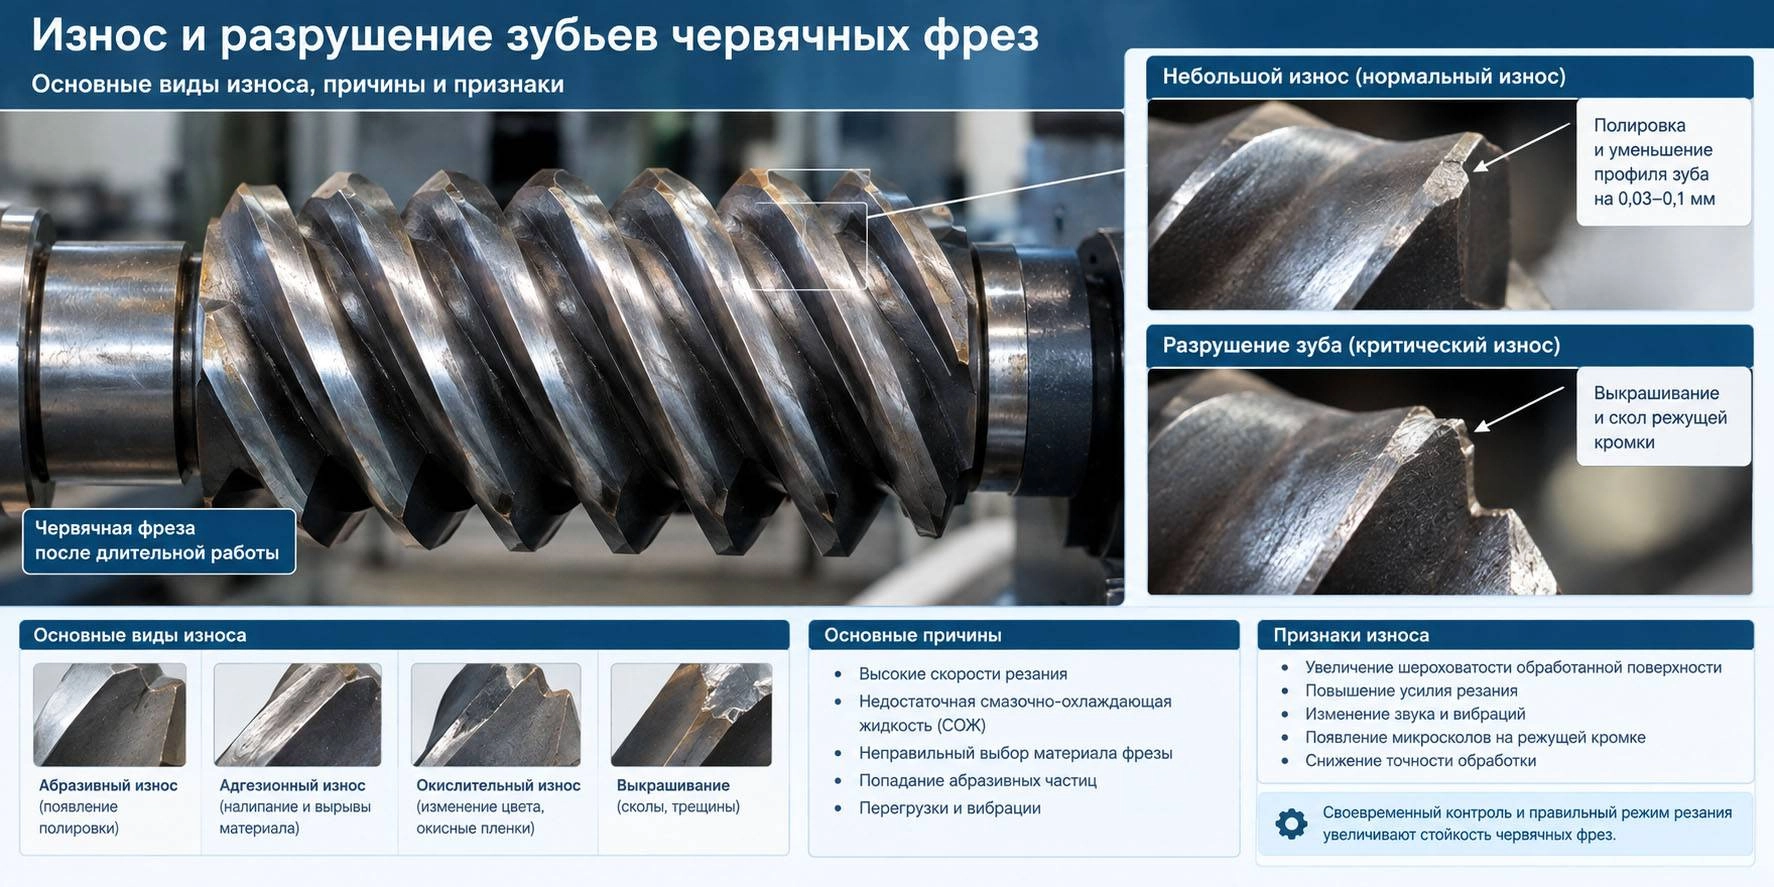
Механизмы износа, учитывая специфику червячных фрез, разделяются на 5 групп:
- Абразивный износ по задней и передней поверхности преобладает при обработке сталей и распределяется по длине витка неравномерно из-за разной нагрузки на входе и выходе.
- Адгезионный износ и налипание возникают при обработке вязких материалов, особенно на чистовых режимах с малой подачей.
- Диффузионный и окислительный износ развивается при высоких скоростях и температурах и характерен для твердосплавного инструмента.
- Выкрашивание и скалывание кромок происходит под действием ударных нагрузок при входе зуба в заготовку, а также из-за вибраций, биения и недостаточной жёсткости оправки.
- Трещины и разрушение зубьев появляются при перегрузке, неправильной заточке и термических ударах при подаче СОЖ.
Характерные зоны повреждения: это зубья на входе и выходе из контакта, где нагрузка максимальна. Неравномерность износа по витку приводит к искажению профиля нарезаемого зуба и росту погрешности.
Критерии затупления: допустимый износ по задней поверхности по нормативам для данного типа фрезы, а также рост силы резания и температуры, ухудшение шероховатости и точности, появление вибраций и характерного звука.
Причины преждевременного разрушения фрезы червячного типа
Преждевременный выход фрезы из строя обычно связан не с одним, а с несколькими факторами, которые усиливают друг друга. К наиболее частым причинам относятся:
- Неправильно выбранные режимы резания, в частности завышенная скорость или подача, приводят к перегрузке зубьев и ускоренному износу.
- Повышенное биение фрезы на оправке и плохая посадка вызывают неравномерную нагрузку на зубья и ударные воздействия.
- Недостаточная подача СОЖ или её неравномерное распределение ведут к перегреву кромок и ускоренному износу.
- Некачественная заточка, включая несоответствие геометрии, заусенцы и прижоги, снижает стойкость инструмента ещё до начала работы.
- Несоответствие марки фрезы и материала заготовки делает невозможным эффективное резание даже при правильных режимах.
Меры продления стойкости червячной фрезы
Продлить срок службы червячной фрезы можно за счёт комплекса организационных и технологических мер. Основные из них:
- Контроль биения и жёсткости системы СПИД позволяет снизить ударные нагрузки и неравномерность износа.
- Корректный выбор режимов и схемы фрезерования, включая попутное или встречное фрезерование и одно- или многопроходную обработку, обеспечивает оптимальные условия резания.
- Своевременная переточка по профилю с контролем геометрии восстанавливает режущие свойства инструмента до появления критического износа.
- Применение износостойких покрытий и качественной СОЖ снижает трение и температуру в зоне резания.
- Периодический контроль износа и ведение журнала стойкости позволяют вовремя выявлять тенденции и корректировать режимы работы.
- Вереина Л.И., Краснов М.М. Справочник станочника // М.: Академия, 2008
- Барбашов Ф.А. Резьбофрезерные работы. Учебное пособие. // М.: Высшая школа, 1969
- Пименов Д.Ю. Определение допустимого износа торцевых фрез для обеспечения требуемой точности // Вестник машиностроения, 2012
- Бараболя С.Я. Зубофрезерование цилиндрических зубчатых колёс червячными фрезами // Справочное пособие, 1992
Другие статьи