Типы конусов для фрезерных патронов
Конусы являются самым востребованным типом хвостовиков фрезерных оправок (патронов). Патроны с коническим хвостовиком положительно зарекомендовали себя при использовании в станках. Оснастка позволяет:
- Ускорить процесс смены режущего инструмента;
- Обеспечить надежность фиксации;
- Гарантировать высокую точность центрирования.
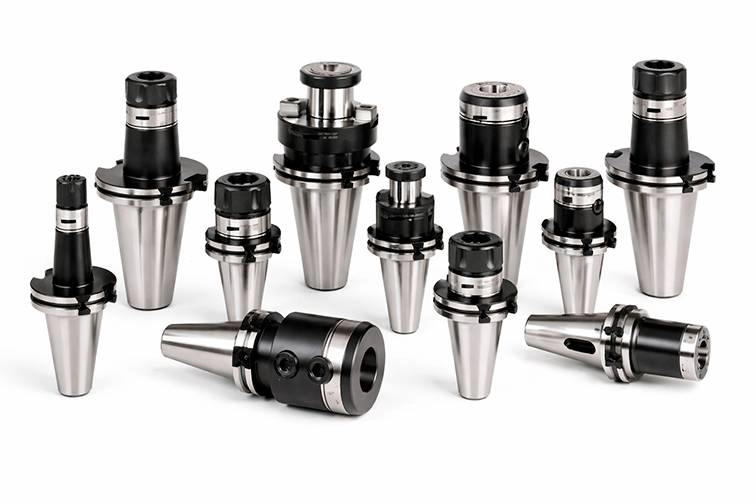
Как работает оправка?
Фрезерная оправка передает вращающий момент от шпинделя станка к металлорежущему инструменту. Патрон имеет 2 стороны: с одной стороны оператор станка устанавливает режущий инструмент, другая предназначена для закрепления оснастки в шпинделе станка. Сторона, которой оправка крепится в станке, может иметь цилиндрический или конусообразный хвостовик. В этой статье мы поговорим об инструментальных конусах для фрезерных оправок, т.к. эта оснастка пользуется большим спросом у металлообрабатывающих производств.
Типы конусов оправок для фрезерных станков
Конусные хвостовики патронов классифицируют по способу фиксации в шпинделе станка:
- Конус Морзе;
- Конус 7:24 ISO;
- Конус HSK и KM;
- Конус Capto (PSK).
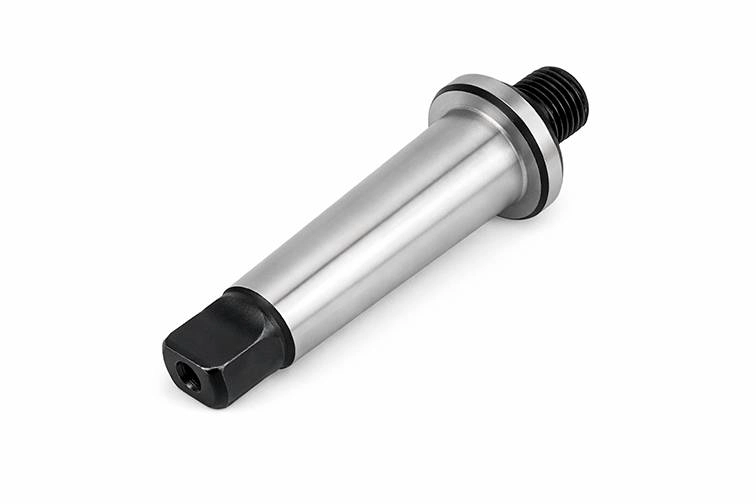
Конус Морзе
Этот тип конуса существует больше 150 лет, применяется на универсальных фрезерных и сверлильных станках. Однако патроны с конусом Морзе не используют на станках с ЧПУ. Оправка имеет функцию «самозаклинивания», которая обеспечивает надежность крепления оснастки в шпинделе. Однако именно эта функция мешает работе станков с ЧПУ: она не позволяет автоматически сменить инструмент.
Особенности оправок с конусом Морзе
Конус Морзе делят на 8 размеров: от КМ0 до КМ7. В российском ГОСТ отсутствует конус КМ7, вместо него используется метрический конус №80. Среди метрических размеров – 80, 100, 120, 160 и 200.
Конический хвостовик Морзе может иметь разные исполнения:
- MTA (с лапкой). Оправки применяют для сверления на фрезерных, токарных и сверлильных станках, хвостовики MTA – для фиксации сверл. Наличие лапки обеспечивает повышение надежности закрепления в шпинделе и упрощает извлечение конуса из шпинделя.
- MTB (с резьбой). Патроны MTB закрепляют на резьбу, что повышает жесткость и надежность фиксации. Хвостовики MTB используют для закрепления фрез, а оправки этого типа для фрезеровки на фрезерных станках. Для крепления в шпинделе применяют штревели, которые вворачивают в торец конуса. Наличие резьбы повышает надежность фиксации инструмента и облегчает извлечение конуса из шпинделя.
- B (укороченный). Укороченный хвостовик применяют для фиксации сверл. Типоразмеры имеют значения B7, B10 и т.д., где цифра означает больший диаметр.
Таблица размеров наружного и внутреннего конуса (по ГОСТ 25557-2006), мм
| Обозначение конуса | Конусность | D | D1 | d | d1 | d2 | d3 max | d4 max | d5 | l1 max | l2 max | l3 max | l4 max | l5 min | l6 | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Метрический | № 4 | 1:20 | 4 | 4,1 | 2,9 | - | - | - | 2,5 | 3 | 23 | 25 | - | - | 25 | 21 |
| № 6 | 1:20 | 6 | 6,2 | 4,4 | - | - | - | 4 | 4,6 | 32 | 35 | - | - | 34 | 29 | |
| Морзе | КМ 0 | 1:19,212 | 9,045 | 9,2 | 6,4 | - | 6,1 | 6 | 6 | 6,7 | 50 | 53 | 56,3 | 59,5 | 52 | 49 |
| КМ 1 | 1:20,047 | 12,065 | 12,2 | 9,4 | M6 | 9 | 8,7 | 9 | 9,7 | 53,5 | 57 | 62 | 65,5 | 56 | 52 | |
| КМ 2 | 1:20,020 | 17,780 | 18 | 14,6 | M10 | 14 | 13,5 | 14 | 14,9 | 64 | 69 | 75 | 80 | 67 | 62 | |
| КМ 3 | 1:19,922 | 23,825 | 24,1 | 19,8 | M12 | 19,1 | 18,5 | 19 | 20,2 | 80,1 | 86 | 94 | 99 | 84 | 78 | |
| КМ 4 | 1:19,254 | 31,267 | 31,6 | 25,9 | M16 | 25,2 | 25,2 | 24 | 26,5 | 102,5 | 109 | 117,5 | 124 | 107 | 98 | |
| КМ 5 | 1:19,002 | 44,399 | 44,7 | 37,6 | M20 | 36,5 | 35,7 | 35,7 | 38,2 | 129,5 | 136 | 149,5 | 156 | 135 | 125 | |
| КМ 6 | 1:19,180 | 63,348 | 63,8 | 53,9 | M24 | 52,4 | 51 | 51 | 54,6 | 182 | 190 | 210 | 218 | 188 | 177 | |
| КМ 7 | 1:19,231 | 83,058 | - | 285.75 | 294.1 | |||||||||||
| Метрический | № 80 | 1:20 | 80 | 80,4 | 70,2 | M30 | 69 | 67 | 67 | 71,5 | 196 | 204 | 220 | 228 | 202 | 186 |
| № 100 | 1:20 | 100 | 100,5 | 88,4 | M36 | 87 | 85 | 85 | 90 | 232 | 242 | 260 | 270 | 240 | 220 | |
| № 120 | 1:20 | 120 | 120,6 | 106,6 | M36 | 105 | 102 | 102 | 108,5 | 268 | 280 | 300 | 312 | 276 | 254 | |
| № 160 | 1:20 | 160 | 160,8 | 143 | M48 | 141 | 138 | 138 | 145,5 | 340 | 356 | 380 | 396 | 350 | 321 | |
| № 200 | 1:20 | 200 | 201 | 179,4 | M48 | 177 | 174 | 174 | 182,5 | 412 | 432 | 460 | 480 | 424 | 388 |
Конус 7:24 ISO
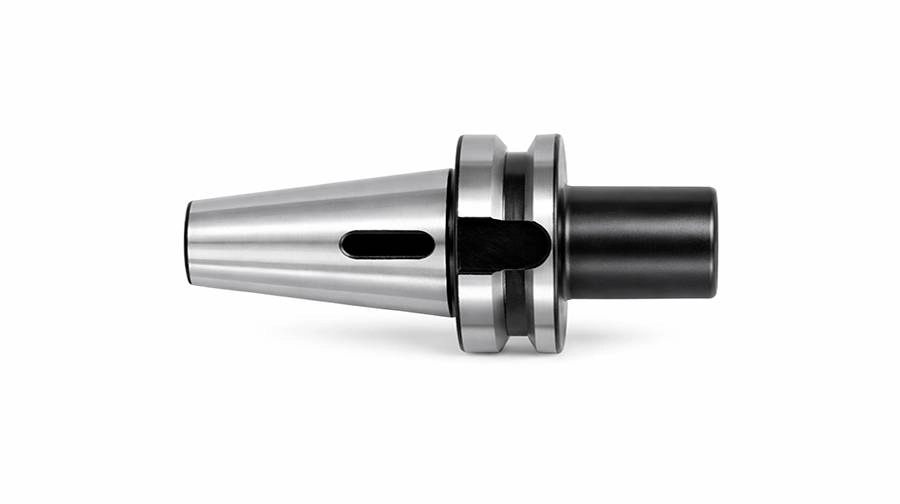
Конусы оправок 7:24 ISO имеют собственную классификацию в зависимости от международных и национальных стандартов, по которым выполнены. Стандарты различаются размерностью (метрическая или дюймовая), обозначениями и вспомогательными элементами (штревели, фланцы, каналы для СОЖ).
Стандарты конусов 7:24 ISO:
- SK – немецкий стандарт DIN 69871 (ГОСТ 25827, ISO 7388/1, DAT, AT). Оправки используют для автоматической замены инструмента на станке с ЧПУ. Может быть обозначение DV. Фиксация выполняется винтом или штревелем. На фланце оправки есть 2 паза, паз вырезан по всей ширине фланца. Чаще всего патроны применяют на европейских станках.
- BT – японский стандарт MAS 403 BT (аналога ГОСТ нет, JIS B 6339). Патроны применяют для автоматической замены инструмента на станках с ЧПУ. Оправки BT обычно используют на азиатских станках. Крепление в станке выполняется винтом или штревелем. Имеют 2 паза на фланце, но паз вырезан неполностью.
- NT – немецкий стандарт DINB 2080 (ГОСТ 25827, ISO 7388/2). Оправки стандарта NT не позволяют автоматически менять инструмент, поэтому их используют на универсальных фрезерных станках, где замена режущего инструмента выполняется вручную. Обычно закрепляются через шпиндель с помощью длинного штревеля или винта. Применяют на универсальном оборудовании. На фланце есть 2 паза, но на фланце 1 кольцо.
Особенности оправок с конусом 7:24 ISO
Типоразмеры хвостовиков зависят от размера станка: 30, 40 и т.д. Например, для средних по размеру станков подойдут оправки BT40. Для обозначения типоразмера конуса используют цифры: от 10 до 80 с шагом 5. Независимо от стандарта размер конусной части одного типоразмера будет одинаковым.
Таблица типоразмеров конусов 7:24 ISO
Типоразмер | D | L | Резьба штревеля | DF |
|---|---|---|---|---|
10 | 15,87 | 21,8 | ||
15 | 19,05 | 26,9 | ||
25 | 25,40 | 39,8 | ||
30 | 31,75 | 49,2 | M12 | 50 |
35 | 38,10 | 57,2 | ||
40 | 44,45 | 65,6 | M16 | 63 |
45 | 57,15 | 84,8 | M20 | 80 |
50 | 69,85 | 103,7 | M24 | 97 |
55 | 88,90 | 132,0 | M24 | 130 |
60 | 107,95 | 163,7 | M30 | 156 |
65 | 133,35 | 200,0 | M36 | 195 |
70 | 165,10 | 247,5 | M36 | 230 |
75 | 203,20 | 305,8 | M40 | 280 |
80 | 254,00 | 390,8 | M40 | 350 |
По подаче СОЖ (смазочно-охлаждающей жидкости) оправки 7:24 ISO делятся на типы:
- A – без подачи СОЖ;
- B – подача через фланец;
- AD – подача через центральное отверстие;
- AD/B – подача через отверстие или фланец.
Конус HSK
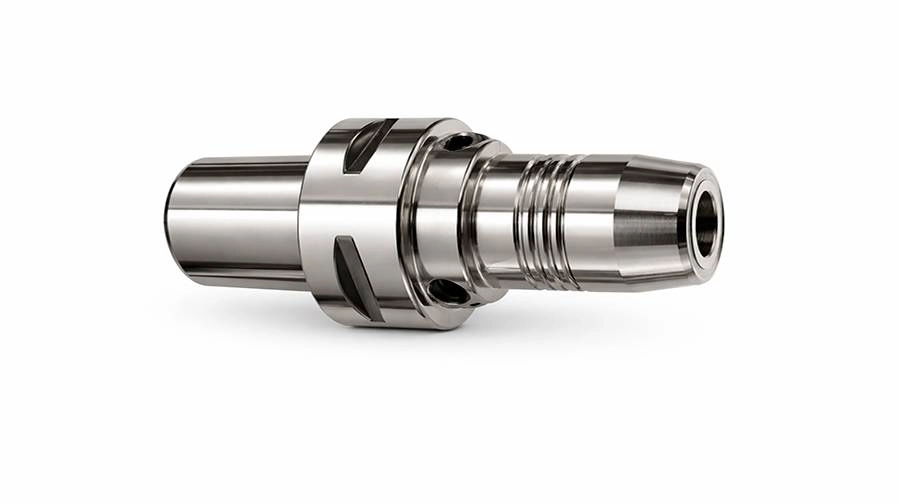
Обе системы имеют конусность 1:10 и применяются для скоростной обработки на высоких оборотах (скорость вращения – до 40000-50000 оборотов в минуту). Используются на станках с ЧПУ. Фиксация выполняется разжимной цангой.
Применение системы HSK возможно на центрах с ручной сменой инструмента и на центрах с ЧПУ. Типы оправок HSK зависят от конструктивных особенностей фланца, используют латинские буквы для обозначения типа. Цифрами обозначают наибольший диаметр фланца. Например, HSK-B63 означает тип B, диаметр фланца 63.
На станках с низкой скоростью обработки применяют HSK типов A, B, C, D, в центрах с высокой скоростью обработки используют симметрические модели HSK – E, F. Для токарных станков применяют конусы HSK типа T, у которых шпонка имеет большую точность.
Конус PSK Capto
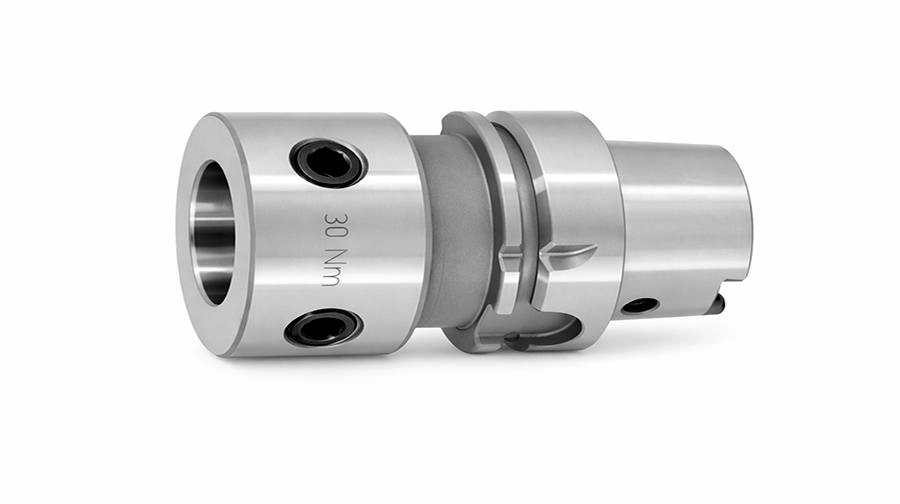
Благодаря особой форме исполнения оправка с конусом Capto гарантирует надежную фиксацию, жесткую посадку и отличную передачу крутящего момента. К минусам систем PSK можно отнести высокую цену. Хотя конус Capto позиционируют как премиальный сегмент оснастки, его производительность не компенсирует высокую стоимость.
Таблица диаметров фланцев оправок PSK Capto
| Значение | Диаметр фланца |
| C3 | 32 мм |
| C4 | 40 мм |
| C5 | 50 мм |
| C6 | 63 мм |
| C8 | 80 мм |
| С10 | 100 мм |
Типы оправок под металлорежущий инструмент
Основные типы патронов в зависимости от способа крепления инструмента:
- ER, ERM. Цанговые патроны для фиксации в цангах ER фрез, разверток, сверл и другого инструмента с цилиндрическим хвостовиком.
- HC, SC. Силовые фрезерные патроны для прямых цанг.
- Weldon (SL). Для инструмента с хвостовиком типа Велдон.
- MTA, MTB. Для фрез и сверл с конусом Морзе.
- SEMC, FMB. Для фиксации насадных фрез.
- KPU, APU. Сверлильные патроны для сверл.
- Резьбонарезные патроны для метчиков.
Как читать маркировку фрезерной оправки?
Маркировка состоит из 3 частей:
- стандарт способа фиксации конуса и его наибольший диаметр;
- инструмент, для которого оправка подходит, и его диаметр;
- вылет шпинделя.
- Горошкин А.К. Приспособления для металлорежущих станков // Издательство «Машиностроение», 1971
- Стаханов А.Г. Приспособления фрезеровщика // Издательство «Машиностроение», 1987
Другие статьи