Виды токарных резцов
Токарные резцы – важная оснастка, используемая при выполнении работ на станочном оборудовании. С помощью нее выполняется обработка и изделие получает необходимые размеры и форму. Качество и особенности оснастки отражаются на характеристиках: точности и скорости производства. Большое значение имеет и корректный подбор вида токарного резца для станка с ЧПУ. Важно понимать особенности разных типов оснастки, для этого мы подготовили полный разбор видов и назначения токарных резцов по металлу.
Конструкция токарного резца
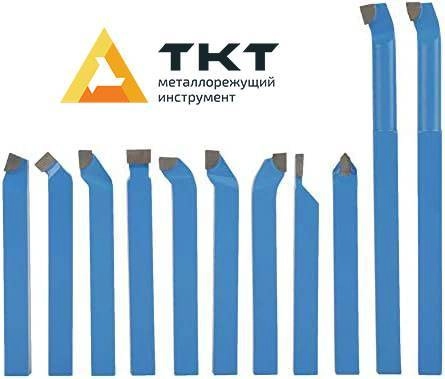
Независимо от вида резца для токарного станка, он включает в себя две составляющие:
- Державка – элемент, отвечающий за фиксацию инструмента в оборудовании. Он может иметь прямоугольную или квадратную форму. Размеры определяются требованиями ГОСТов. Квадратные изготавливаются в размерах от 4х4 до 40х40 мм, а прямоугольные – от 16х10 до 63х50.
- Головка – рабочая поверхность, которая контактирует с заготовкой в процессе работы. Она состоит из кромок, которые затачиваются под определенными углами. Размеры резца могут варьироваться от 16х10 до 63х50 см для изделий прямоугольной формы и от 4х4 до 40х40 см для квадратной.
Все конструктивные элементы зачастую изготавливаются из одной и той же стали. Оптимальным решением становятся сплавы металлокерамики Т510К и подобных.
Геометрия резца - виды углов токарного резца
Основная функциональная часть изделия – головка. Качество резки напрямую зависит от углов кромок:
- Задний вспомогательный (a1). Отвечает за сокращение трения, возникающего при контакте задней части изделия и предмета обработки (меньшая величина способствует снижению трения).
- Вершины (Ɛ). Образуется режущей кромкой и задней вспомогательной плоскостью. Большая величина этого угла обеспечивает более качественное отведение тепла, также параметр отражается на прочностных характеристиках приспособления.
- Вспомогательный в плане (ф1). Может быть 10-30 градусов (чем меньше параметр, тем чище обработка, но в то же время с ним возрастает трение).
- Главный в плане (ф). Может быть от 20 до 90 градусов. Параметр влияет объемы срезов. Уменьшение угла ведет к понижению температуры и силы резания при одновременном улучшении частоты обработки. В то же время это уменьшение влечет за собой увеличение вибрационной нагрузки и радиальной силы резания.
- Резания (ẟ). Образуется между передней поверхностью и плоскостью реза.
- Основной передний (y). Может быть от -5 до 15 градусов. Чем он больше, тем легче приспособление врезается в обрабатываемый материал, лучше отводится стружка при снижении силы резания, деформации поверхности и потребляемой мощности. Обратная сторона увеличения этого угла – уменьшение теплоотвода и эксплуатационного ресурса изделия.
- Заострения (β). Располагается между передней и главной задней поверхностями. Он отражается на остроте, а также прочностных характеристиках оснастки.
- Главный задний (a). Может быть от 6 до 12 градусов. При увеличении увеличивается сила трения заготовки с задней частью резца, ухудшается отведение тепла и сокращается эксплуатационный ресурс. При этом повышается чистота обработки.
- Наклона главной режущей кромки (λ). Стружкоотведение, а точнее, его направление напрямую связано с ним. Если угол больше или равен нулю, тогда отвод в направлении обработки. Положительный λ в пределах 12-15 градусов используется для работы с жаропрочной или закаленной сталью. Универсальные имеют угол λ=0. Отрицательный угол λ подходит для финишной обработки.
Маркировка токарных резцов
В маркировке могут быть указаны 9 или 10 символов. Ими отмечается за конкретное свойство изделия:
- Тип установки инструмента.
- Конфигурация пластины.
- Угол ф.
- Угол a.
- Направление реза.
- Высота державки.
- Ширина хвоста державки.
- Длина режущей части.
- Габариты пластины.
- Указывается по необходимости и указывает на точность определенных параметров изделия.
Существующие классификации резцов по металлу
Виды токарных резцов и их назначение могут классифицироваться по разным характеристикам: головке, конструктивным особенностям, направлению реза, точности операции. Рассмотрим каждый вариант по отдельности.
Виды резцов для токарного станка по форме головок
В инструменте предусмотрена форма головки одного из четырех видов:
- Прямая – с размещенными на одной оси или параллельно державкой и головкой;
- Изогнутая – имеет искривленный профиль, имеющий загиб внутрь;
- Отогнутая – имеет загиб, придающий плоскости почти зигзагообразную форму;
- Оттянутая – с головкой, размещенной симметрично или со смещением (направо или налево), ее ширина меньше, чем у державки.
Виды токарных резцов по конструкции
Выделяется 3 разновидности оснастки для работы по особенностям конструкции:
- Цельные – производятся из легированной, а в редких случаях, из инструментальной стали. Отличаются невысокой ценой, высокой скоростью износа. Они не могут использоваться при работе с заготовками из твердых сплавов.
- С твердосплавными напайками –отличаются повышенной износостойкостью при средней цене. В основном напайки делают из высокопрочных сталей.
- С твердосплавными сменными пластинами – самые дорогие, но и самые удобные изделия. Чтобы сменить пластину, не требуется снимать резец со станочного оборудования.
Виды резцов токарной обработки по направлению резания
По этому параметру оснастка подразделяется на правую или левую. Первый тип применим в случаях, когда обрабатываемая деталь подается справа налево, а второй – наоборот.
Классификация токарных резцов по точности операции
Виды резцов для токарного станка подразделяются по показателю точности проводимой обработки:
- Черновые (обдирочные). Необходимы для проведения грубой обработки, снятия излишек материала в больших объемах за каждую проходку.
- Получистовые – оптимальны для выполнения работ средней точности.
- Чистовые – характеризуются повышенной точностью обработки.
- Специальные – для получения более тонкого результата.
Выполнять необходимые технологические операции можно с применением черновых, полу- или чистовых изделий. Черновые имеют повышенную прочность кромок, не перегреваются в процессе работы и обеспечивают достаточно высокую скорость работы. Однако из-за нее может пострадать точность выполнения обработки, так как проходит снятие толстых слоев материала. Получистовые используются для доводки, которая проводится максимально аккуратно для обеспечения низкой шероховатости поверхности (для этого используется прямое или фасонное лезвие). Чистовые приспособления используются для точной работы, чтобы создавать продукцию с минимальными отклонениями по размерам.
Типы токарных резцов по назначению
Дополнительно инструменты классифицируются по назначению. Наибольшей популярностью пользуются 8 видов изделий. Существуют сборные варианты, в которых предусмотрен винтовой или болтовой зажим. Он позволяет использовать разные пластины и менять их при необходимости. Такое решение позволяет обрабатывать детали под необходимыми углами, контролировать скорость работы, точность снятия материала и т.д. Сборные решения применяются в производственных комплексах, необходимых для решения нестандартных задач. Что же касается стандартных изделий – рассмотрим специфику каждого из них.
Прямые проходные токарные резцы
Применимы для наиболее точной обточки заготовок до достижения необходимых диаметров, выполнения ступеней с учетом глубины и фасок под различными углами. Обе части изделия размещаются на одной оси или являются взаимно параллельными. Чаще применяются для удаления слоев с внешних частей изделия. Параметры изделия регламентируются ГОСТ 18877-73.
Отогнутые проходные токарные резцы
Сходны с предыдущим типом, но их профиль имеет изгиб на конце. Это повышает удобство потоковой обработки торцевых изделий, снятия фасок. Параметры указаны в том же ГОСТе.

Проходные упорные токарные резцы
К этим изделиям относятся те резцы, для которых загиб – не ключевая особенность исполнения. Основной параметр – возможность снятия материала по всей оси вращения детали. Это обеспечивает максимальный объем удаления излишек материала при каждом заходе. Чаще всего такие изделия используются при изготовлении цилиндрических заготовок.
Отогнутые подрезные токарные резцы
Применимы для процесса обработки торцевых поверхностей заготовок. По своему строению напоминают предыдущие, но оснащены треугольной пластиной. Это позволяет выполнять обработку деталей в направлении, которое перпендикулярно вектору вращения, что является критически важным параметром в ряде случаев.
Расточные токарные резцы
Такие резцы применимы для операций с различными типами отверстий. Чтобы обрабатывать сквозные отверстия, угол приспособления имеет 60 градусов. Для работы с глухими отверстиями используются изделия с углом 95 градусов.

Отрезные канавочные токарные резцы
Относятся к одному из самых распространенных видов, так как подходят для производства больших тиражей изделий, имеющих прямые углы. Отличаются небольшой толщиной ножки и напаянной пластиной высокой твердости. Канавочные резцы выпускаются как в лево-, так и в правоориентированном виде. Кроме того, они активно применяются для формирования канавок необходимой глубины на гладких поверхностях заготовок.
Резьбовые токарные резцы
Эта категория подразделяется на 2 большие группы, для классификации важен тип обрабатываемой поверхности:
- Для наружной резьбы. Изделия копьевидной формы, предназначенные для нанесения спиральных линий необходимой глубины. В производстве применяются прочные сплавы.
- Для внутренней резьбы. Подходят для использования на деталях с большим сечением технологических отверстий. Змеевидная головка и длинная державка – основные особенности этого инструмента. Они позволяют проникать инструменту внутрь заготовки. Используются на оборудовании, оснащенном «гитарой».
Фасонные токарные резцы
Актуальны при работе с фасонными поверхностями. Являются специальным инструментом с индивидуальными габаритами. Могут выполняться в стержневом, державочном, призматическом и круглом виде резцов.
Действующие стандарты
Резцы изготавливаются с учетом разных стандартов, которые отвечают за требуемые характеристики конкретных изделий:
- ГОСТ 18874-73 используется для отрезных;
- ГОСТ 18871-73 отвечает за проходные изделия.
- ГОСТ 18872-73 – регламентирует особенности расточных.
- ГОСТ 18875-73 – говорит об требованиях к фасонным.
- ГОСТ 18885-73 – для резьбовых разновидностей.
- Изделия должны точно соответствовать требованиям, указанным в нормативных документах. Это обеспечивает их надежность, безопасность использования.
Рекомендации по подбору
При подборе оснастки прежде всего важно учитывать назначение. Если говорить о материале, углах заточки и других характеристиках, то важно обращать внимание на показатели твердости материала, из которого состоит заготовка. При этом необходимо оценивать и такие параметры, как качество, скорость проведения работ и стойкость инструмента. Из этих трех параметров необходимо выбрать наиболее и наименее значимые. Это позволит наиболее точно подобрать оптимальное изделие для проведения работ.
Минимальный набор резцов для изготовления продукции на любом предприятии должен состоять из проходного, наружного и расточного. Их наличие позволит выполнять почти все базовые операции.
В случае, если необходимо проводить более трудозатратные работы, потребуется использование более разнообразного инструментария, который может включать фасонные и резьбовые изделия. Оптимальным решением в этом случае станет использование резцов, имеющих сменные пластины. Это позволит не только ускорить рабочие процессы, но и обеспечит экономию на приобретении инструмента в дальнейшем. По мере износа режущего инструмента потребуется замена не инструмента полностью, а только пластины. Однако такие решения отличаются сравнительно высокой стоимостью и подходят больше для выполнения разноплановых работ на одном станке.

- Рябов С.А., Рыжикова Л.В. Токарные резцы, конструкция, классификация. Измерительный инструмент // Учебное пособие, 2003
- Захаров О.В., Балаев А.Ф. Токарные резцы // Учебное пособие, 2008
- ГОСТ 26611-85 (ИУС 3-87, 6-92). МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ. Резцы токарные проходные, подрезные и копировальные с креплением сменных пластин прихватом сверху. Конструкция и размеры. ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 20 сентября 1985 г. N 2975
Другие статьи